廊坊机油桶厂家生产工艺解析:从原料到成品的质量管控流程
在工业润滑油、车用机油及化工助剂的分装与储运环节,塑料包装桶的密封性、抗跌落性和耐化学腐蚀性直接关系到产品安全。作为扎根河北大城的专业生产企业,河北红牛实业有限公司在机油桶制造领域积累了多年的工艺经验。本文从原料甄选到成品出库,系统梳理廊坊机油桶厂家的质量管控逻辑,为采购方提供可对照的验厂参考。
原料端:HDPE牌号选择与回料配比控制
机油桶主流材质为高密度聚乙烯(HDPE),其熔融指数(MFI)通常控制在0.3-0.8g/10min区间。熔指过低会导致流动性差、桶壁出现熔接痕;过高则冲击强度下降。正规的河北塑料包装桶厂家会根据桶型规格差异化选料:4L以下小桶多用注塑级HDPE,20L以上中桶则倾向吹塑级中空料。回料掺入比例是成本与质量的博弈点,行业经验值控制在15%以内,且需经过双螺杆造粒改性,确保批次间性能稳定。部分廊坊塑料包装桶厂家为压低报价将回料比例提至30%以上,成品抗环境应力开裂(ESCR)指标会明显劣化,采购时可通过索要原料检测报告加以甄别。
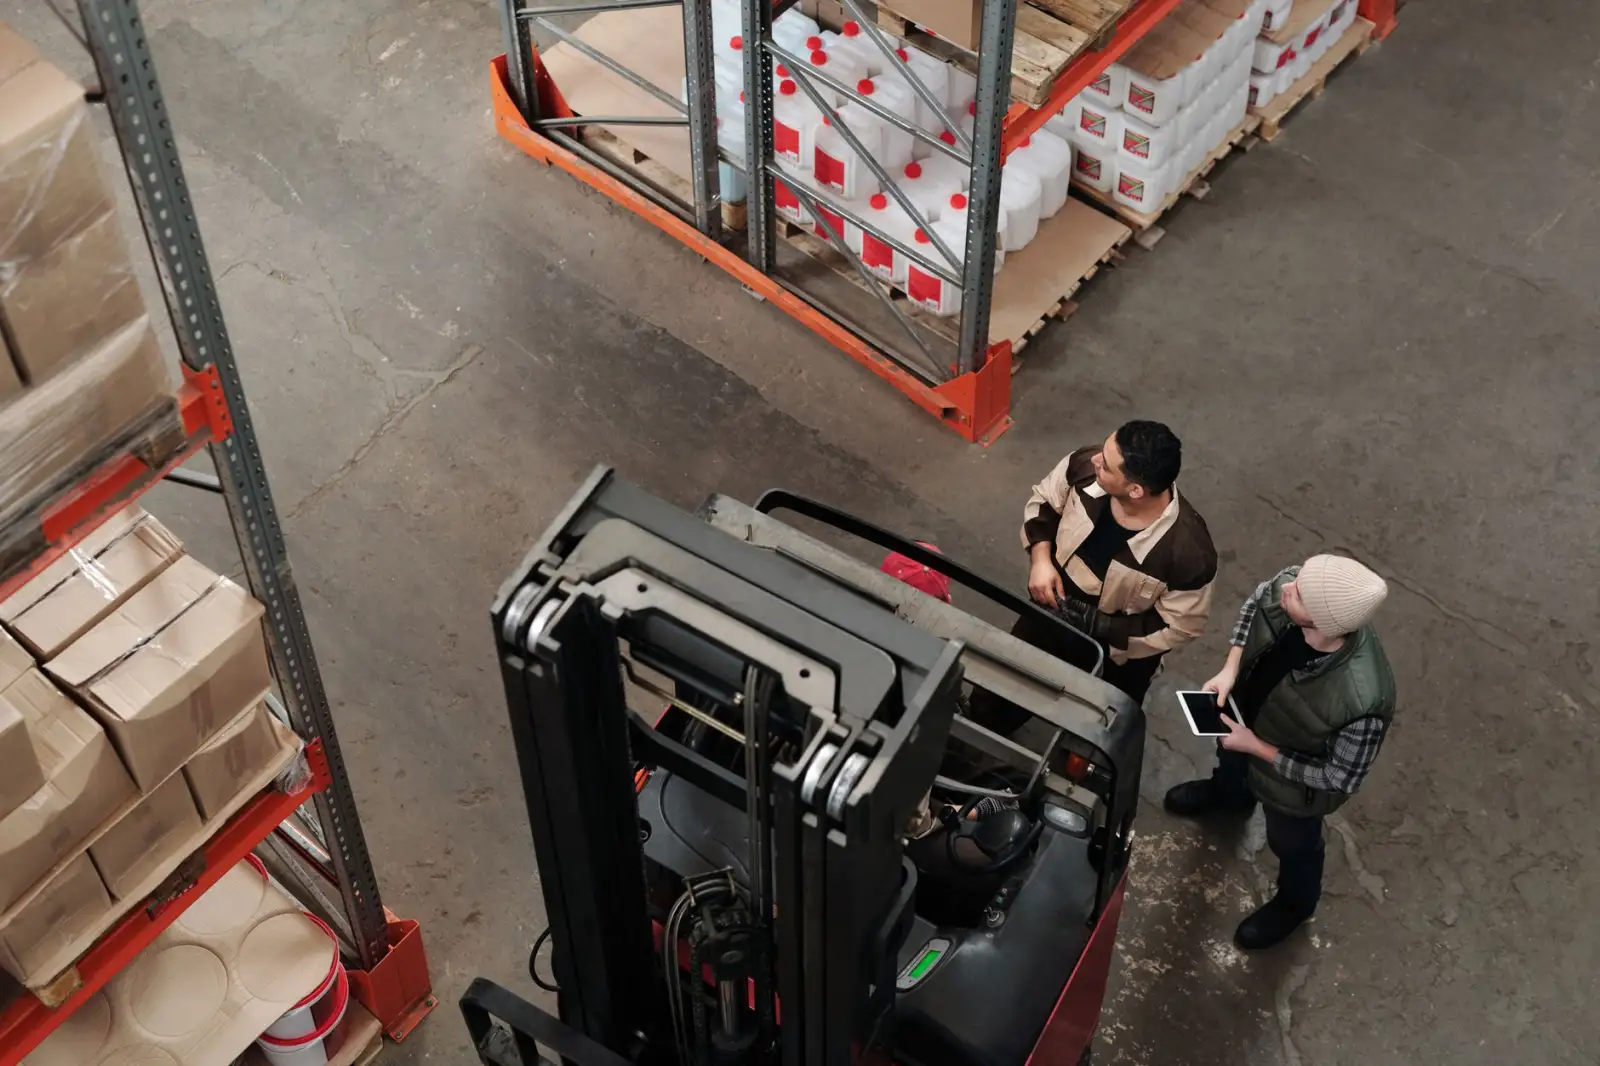
成型工艺:吹塑温度曲线与壁厚分布
中空吹塑是机油桶成型的核心工序,工艺窗口的精细程度决定了桶体的力学表现。以20L机油桶为例,挤出机各段温度一般设定为:加料段170-180℃、压缩段185-195℃、均化段190-200℃、模头195-205℃。温度过高易产生降解黄变,过低则型坯表面粗糙。壁厚控制依赖模头调节环与型坯壁厚控制器的协同,桶身纵向壁厚偏差应≤0.5mm,底部转角处需适当加厚以应对跌落冲击。河北红牛实业在吹塑线上配置了在线测厚与闭环反馈系统,确保每模桶体的重量波动控制在±2%以内。
冷却环节同样关键。模温通常维持在12-18℃,冷却时间占成型周期的40%-50%。冷却不足会导致桶体脱模后收缩变形,影响堆码稳定性;冷却过度则延长周期、降低效率。这一参数的平衡,考验的是大城机油桶厂家对设备与模具匹配度的理解深度。
后处理与出厂检验的关键项
成型后的桶体需经过修边、测漏、印刷/贴标等后处理工序。质量管控的重点在于以下几项出厂检验:
- 气密性测试:向桶内充入0.03MPa压缩空气,保压30秒无泄漏为合格
- 跌落试验:常温下从1.2m高度自由跌落至混凝土地面,桶体不破裂、不渗漏
- 堆码试验:满载状态下堆码3层、静置48小时,桶体无永久性变形
- 密封盖扭矩检测:确保桶盖与桶口的配合扭矩在18-25N·m区间,兼顾密封与开启便利
这些检测项看似基础,但能完整执行并留存记录的大城塑料包装桶厂家并不多见。采购方验厂时不妨随机抽取成品做破坏性测试,比纸面报告更有说服力。
常见问题:渗漏与异味从何而来
机油桶使用中最常反馈的两类问题是桶口渗漏和桶内异味。渗漏多源于桶口螺纹加工精度不足或密封垫片材质与油品不相容——丁腈橡胶垫片对矿物油适配良好,但遇合成酯类油品可能溶胀失效。异味则往往指向回料中的杂质残留或吹塑过程中局部过热产生的低分子挥发物。选择具备原料溯源能力的河北机油桶厂家,要求其提供食品级或工业级HDPE的合规声明,可以从源头规避这类风险。
从一粒HDPE粒子到一只合格的机油桶,中间贯穿的是原料配方、温度曲线、壁厚控制与检测体系的全链条协同。对于采购方而言,考察廊坊机油桶厂家时不妨把目光从报价单移向车间——看原料仓的牌号标识是否清晰、看吹塑机的温控记录是否完整、看检测工位是否在真实运转。这些细节,比任何宣传话术都更能说明一家企业的质量底色。